

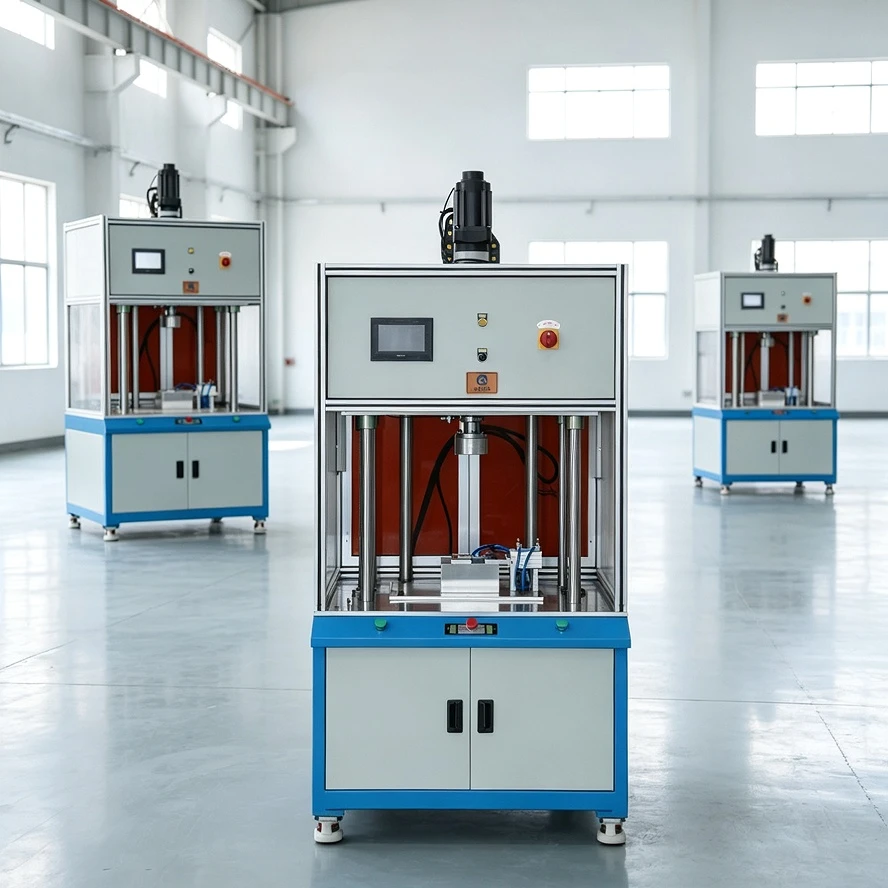
ช่างเทคนิคประจำไซต์ส่วนใหญ่-ปรับเครื่องเชื่อมแบบหมุนโดยการลองผิดลองถูกเท่านั้น - สุ่มเปลี่ยนความเร็วในการหมุน ความดัน และเวลาในการเชื่อม เป็นผลให้เกิดปัญหาต่างๆ เช่น การเชื่อมที่อ่อนแอ น้ำรั่ว การวางแนวไม่ตรง แฟลชมากเกินไป และการเบี่ยงเบนของมุมมักเกิดขึ้น สาเหตุที่แท้จริงคือพวกเขายังไม่เข้าใจกระบวนการทำงานของเครื่องเชื่อมแบบหมุนที่เป็นมาตรฐานอย่างสมบูรณ์
เครื่องเชื่อมแบบเซอร์โวสปินของ Aotuo Machinery ใช้กระบวนการวนซ้ำ-ขั้นตอนปิด- ห้าขั้นตอนตลอดการดำเนินการทั้งหมด:
การหนีบชิ้นงาน → การกดลงและการประกอบ → การหลอมด้วยแรงเสียดทานความเร็วสูง- → การวางตำแหน่งที่แม่นยำและหยุดการหมุน → การยึดแรงดันและการแข็งตัวของความเย็น
ทุกขั้นตอนจะกำหนดอัตราผลตอบแทนการเชื่อมโดยตรง
ขั้นตอนที่ 1: การหนีบและการวางตำแหน่งที่แม่นยำ
แม่พิมพ์ด้านบนและด้านล่างยึดชิ้นงานพลาสติกทั้งสองชิ้นแยกกันอย่างแน่นหนา ต้องรักษาความเข้มข้นไว้โดยมีค่าเบี่ยงเบนเป็นศูนย์ สำหรับชิ้นงานทรงกลม การวางตำแหน่งเยื้องศูนย์กลางจะทำให้เกิดการสั่นสะเทือนระหว่างการหมุน ความกว้างของรอยเชื่อมไม่เท่ากัน และการปฏิเสธผลิตภัณฑ์โดยตรงเนื่องจากน้ำรั่ว
เครื่องเชื่อมแบบหมุนกำหนดตำแหน่งควรตั้งค่ามุมหยุดไว้ล่วงหน้าเพื่อให้แน่ใจว่ารูปแบบผลิตภัณฑ์ ร่อง และเครื่องหมายการประกอบอยู่ในแนวที่ถูกต้อง สำหรับชิ้นส่วนทรงกลมที่ไม่ใช่-มาตรฐาน ควรเพิ่มร่องป้องกันการวางตำแหน่งที่ไม่ตรงแนว-เพื่อขจัดข้อผิดพลาดในการโหลดด้วยตนเอง
ขั้นตอนที่ 2: การกดตามแนวแกนที่มั่นคง
กระบอกสูบเคลื่อนลงด้านล่างด้วยความเร็วสม่ำเสมอ ช่วยให้ชิ้นงานด้านบนและด้านล่างประกอบกันแน่น โดยมีแรงดันกระจายสม่ำเสมอและมั่นคง
แรงดันที่ไม่เพียงพอส่งผลให้การสัมผัสระหว่างพื้นผิวไม่ดีและการสร้างความร้อนจากการเสียดสีไม่เพียงพอ แรงกดที่มากเกินไปอาจทำให้เกิดการเสียรูป และชิ้นส่วนผนังทรงกลมบาง-อาจพังทลายลงได้โดยตรง ทำให้สูญเสียศูนย์กลาง
ช่วงความดันอากาศมาตรฐานอุตสาหกรรมคือ0.5–0.8 เมกะปาสคาล. แนะนำให้ใช้แรงดันที่ต่ำกว่าสำหรับชิ้นส่วนขนาดเล็กที่มีผนังบาง- ในขณะที่แรงดันสูงกว่านั้นเหมาะสำหรับ-ชิ้นส่วนขนาดใหญ่ที่มีผนังหนา
ขั้นตอนที่ 3: การหลอมด้วยแรงเสียดทานแบบหมุนด้วยความเร็วสูง-
แกนหมุนขับเคลื่อนชิ้นงานด้านบนให้หมุนด้วยความเร็วสูง การเสียดสีอย่างต่อเนื่องระหว่างพื้นผิวสัมผัสจะทำให้เกิดความร้อนอย่างรวดเร็ว ส่งผลให้วัสดุพลาสติกมีอุณหภูมิหลอมละลาย
สำหรับวัสดุที่แตกต่างกัน:
- พีพี/พีอีต้องใช้ความเร็วในการหมุนค่อนข้างสูง
- ไนลอน/สัตว์เลี้ยงต้องใช้ความเร็วในการหมุนค่อนข้างต่ำ
เวลาเสียดสีต้องสอดคล้องกับความหนาของผนังอย่างแม่นยำ
กระบวนการหลอมมีดังนี้:
การให้ความร้อนด้วยแรงเสียดทานในสถานะของแข็ง- → การอ่อนตัวของพื้นผิว → การหลอมเหลวและการไหลของวัสดุโดยสมบูรณ์
ชั้นหลอมเหลวสม่ำเสมอจะเกิดขึ้นที่ส่วนต่อประสานการเชื่อม ซึ่งกลายเป็นปัจจัยหลักที่กำหนดความแข็งแรงในการเชื่อม
ขั้นตอนที่ 4: หยุดการหมุนทันทีและแม่นยำ
หลังจากที่ถึงความลึกของการหลอมเหลวและระยะเวลาเสียดสีที่ตั้งไว้แล้ว สปินเดิลจะหยุดทันทีผ่านการเบรกอย่างรวดเร็ว
สำหรับรุ่นที่ควบคุมด้วยเซอร์โว- สามารถควบคุมการเบี่ยงเบนของมุมได้ภายในน้อยกว่าหรือเท่ากับ 0.1 องศาในขณะที่เครื่องจักรระบบนิวแมติกแบบดั้งเดิมมีแนวโน้มที่จะเกิดการเบี่ยงเบนของมุมมากกว่า
ยิ่งการหมุนหยุดเร็วเท่าไร โมเลกุลฟิวชั่นก็จะแน่นขึ้นและรอยเชื่อมก็จะเรียบขึ้นเท่านั้น การหยุดล่าช้าอาจทำให้เกิดการปั่นป่วนของวัสดุพลาสติก การสะสมของแฟลชมากเกินไป และข้อบกพร่องด้านรูปลักษณ์
ขั้นตอนที่ 5: การกักเก็บแรงดันและการแข็งตัวของความเย็น
รักษาแรงดันให้คงที่โดยไม่ปล่อยชิ้นงาน ด้วยการระบายความร้อนด้วยอากาศตามธรรมชาติ วัสดุที่หลอมละลายจะแข็งตัวอย่างรวดเร็ว ช่วยให้โมเลกุลโพลีเมอร์เชื่อมต่อกันอย่างแน่นหนาและสร้างโครงสร้างการเชื่อมที่แข็งแกร่ง
ห้ามปล่อยแรงดันหรือเปิดแม่พิมพ์ก่อนกำหนดโดยเด็ดขาด หากปล่อยชิ้นงานก่อนที่จะแข็งตัวสมบูรณ์ ข้อต่อที่มีอุณหภูมิสูง-อาจแตก รั่ว หรืออยู่ในแนวที่ไม่ตรง
เวลาในการทำความเย็นควรเป็นเท่ากับหรือนานกว่าเวลาเสียดทาน. ในฤดูหนาวหรือสภาพแวดล้อมที่มีอุณหภูมิต่ำ- เวลาในการทำความเย็นควรขยายออกไปโดยประมาณ20%.
วงจรกระบวนการทั้งหมดใช้เวลาเท่านั้น10–15 วินาทีซึ่งให้ประสิทธิภาพการผลิตที่สูงกว่าการเชื่อมด้วยแผ่นร้อนแบบดั้งเดิมและการเชื่อมด้วยอัลตราโซนิกมาก
ข้อบกพร่องทั่วไปทั้งหมด - รวมถึงการรั่วไหลของน้ำ การเชื่อมที่อ่อนแอ การเบี่ยงเบนของมุม และแฟลชที่มากเกินไป - เกี่ยวข้องโดยตรงกับความไม่สมดุลในพารามิเตอร์กระบวนการหลักทั้งห้านี้
ด้วยการเข้าใจตรรกะของกระบวนการอย่างถ่องแท้ ผู้ปฏิบัติงานจึงสามารถปรับพารามิเตอร์การเชื่อมให้เหมาะสมสำหรับผลิตภัณฑ์ต่างๆ ได้อย่างรวดเร็วโดยไม่ต้องพึ่งช่างเทคนิคที่มีประสบการณ์


